
聚合物基复合材料冲击后压缩强度(CAI)测试标准解读及主要挑战分析
 2026-03-03
在航空航天、新能源汽车、风电等高端制造领域,纤维增强聚合物基复合材料凭借高比强度、高比模量、轻量化等优异特性,成为推动产业升级的核心材料。但这类材料存在一个关键短板——对冲击损伤异常敏感:微小的面外冲击(如冰雹撞击、工具坠落、碎石撞击),就可能在材料内部造成分层、基体裂纹等难以目视察觉的损伤,进而大幅降低其承载能力,严重威胁结构安全。
在此背景下,“冲击后压缩”(Compression After Impact, CAI)性能测试,成为复合材料研发、质量控制、选型决策中不可或缺的核心环节,更是连接实验室标准与市场实际应用的关键桥梁。
很多人将CAI测试误解为单一的冲击实验,实则不然——它是一套完整的系统性能评估流程,核心目的是模拟复合材料在实际服役中“遭遇低能量冲击后继续承载”的严峻工况,精准考核材料受损后的剩余压缩强度。
其测试逻辑可概括为两步:
第一步,通过标准化的落锤冲击或准静态压痕方法,在复合材料层合板试样上引入可控、可重复的损伤,模拟实际使用中可能遇到的冲击场景;
第二步,将已产生损伤的试样固定在专用支撑夹具中,进行压缩试验直至失效,最终测定其压缩残余强度,以此判断材料在受损后的结构可靠性。简单来说,CAI测试就是给复合材料做“抗冲击后的耐力测试”,直接决定材料能否在复杂工况下安全服役。
当前,业界普遍遵循ASTM D7136(落锤冲击)与D7137(压缩残余强度)标准体系。这些标准详细规定了从试样制备、冲击引入到最终压缩测试的全过程。
1. 核心试样
标准推荐针对厚度为4.0至6.0毫米,建议厚度为5mm的层合板进行测试,铺层方式对结果有决定性影响。例如,单向纤维增强材料通常采用[45/0/-45/90]NS的堆叠顺序,而编织织物纤维增强材料则推荐[(+45/-45)/(0/90)]NS。
2. 冲击引入
标准落锤冲击采用质量为5.5±0.25千克、冲头直径为16±0.1毫米的半球形冲击器。冲击能量通常根据试样厚度进行归一化计算,标准指定冲击能量与试样厚度之比为6.7 J/mm。冲击过程会产生典型的力-时间曲线,如图1,其中峰值力(Fmax)和损伤起始力(F1:力与时间曲线斜率第一次突变对应的力)是关键参数。
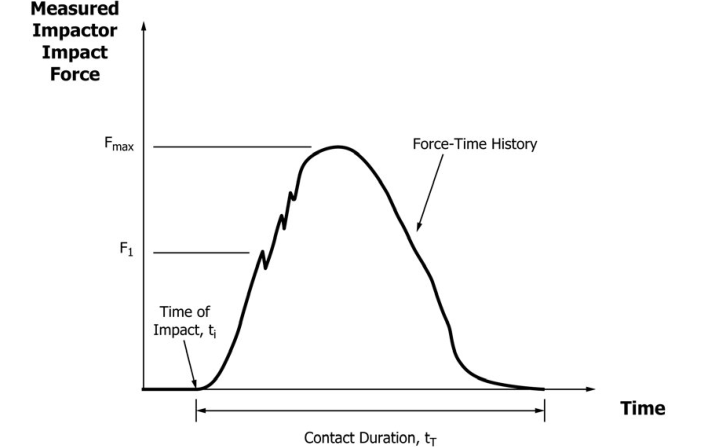
图1 典型的力-时间曲线
3. 损伤评估
冲击后,需使用超声等无损检测(NDI)方法量化损伤区域,测量其长度、宽度及最大损伤直径,损伤程度测量如图2。
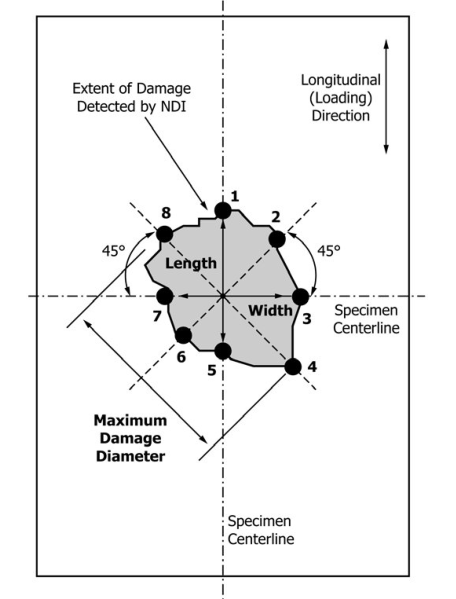
图2 损伤程度测量
常见的损伤模式包括凹陷、分层、基体裂纹和纤维断裂,如图3。
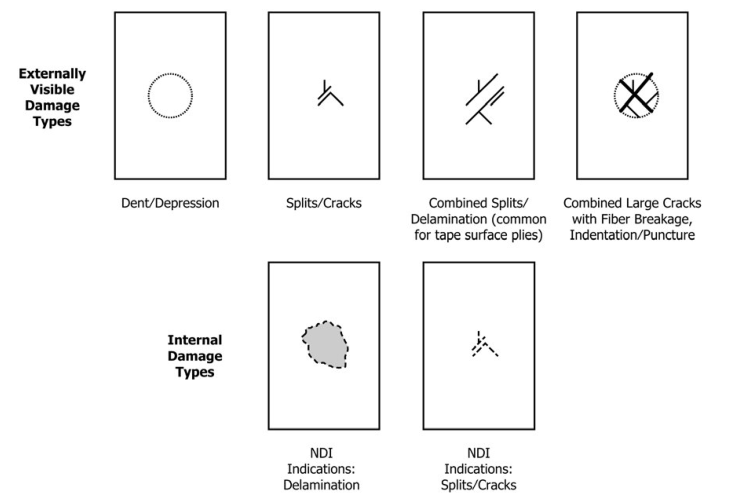
图3 常见损伤模式
4. 压缩测试
受损试样被安装在一个复杂的支撑夹具中进行压缩测试。该夹具设计精密,旨在提供边缘支撑、防止屈曲,同时确保载荷均匀引入。测试需记录力-位移曲线,并计算极限抗压残余强度(FCAI)。失效模式需使用标准代码进行记录(如“C”代表在损伤处失效),只有特定的失效模式(如贯穿损伤的失效)才被认为是有效的。
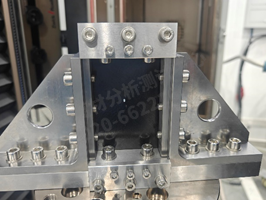
图4 国高材分析测试中心
冲击后压缩测试夹具
然而,标准也明确指出,测试结果受试样几何、铺层、冲击变量及边界条件等多重因素影响,具有高度的配置特异性。这意味着,直接比较不同测试配置下获得的数据需格外谨慎,CAI值更多用于材料筛选和相对比较,而非直接作为设计许用值。
1. 主要应用领域
CAI测试的应用场景高度贴合高端制造领域的实际需求,覆盖航空航天、风电、高性能汽车与轨道交通等核心领域:
风电领域:模拟风机叶片在运行中遭遇冰雹、飞鸟、空中碎片撞击的场景,评估叶片抗冲击性能,直接决定叶片的使用寿命和运行可靠性;
航空航天领域:机翼、机身、尾翼等承力结构多采用碳纤维增强塑料(CFRP),飞机在起飞、降落、穿越云层时可能遭遇冰雹撞击,或在制造、维修中遭遇工具坠落冲击,这些冲击可能仅造成表面小凹痕,但内部损伤会严重影响飞行安全,因此CAI测试是航空复合材料选型的核心考核指标;
高性能汽车与轨道交通领域:赛车(F1)的单体壳、底盘等碳纤维部件,需承受行驶中碎石冲击的考验,CAI测试可精准评估其受损后的安全性能,为部件设计提供数据支撑。
2. 核心测试挑战
尽管CAI测试有明确标准可循,但实际测试过程中仍面临诸多挑战:一是复合材料对冲击损伤的耐受性较差,损伤类型复杂、形状不规则,且多为内部隐藏损伤,难以通过目视发现;二是低能量冲击的危害性极高——造成明显表面损伤的冲击能量,往往远高于对材料机械性能产生显著影响的冲击能量,常规目视检查易遗漏关键损伤;三是测试结果受多种因素影响,对设备精度、操作规范性、检测方法的要求极高,需专业团队和高端设备才能确保测试数据的准确性。
CAI测试的专业性、复杂性,决定了其对检测机构的硬件配置、技术实力、团队经验有着极高的要求。
作为全国高分子材料产业唯一一家国家产业创新中心下属的专业检测机构,国高材分析测试中心凭借雄厚的技术实力、完善的设备配置和丰富的检测经验,可提供全方位、精准化的CAI检测服务,及复合材料微观表征、力学性能测试、失效分析等全生命周期技术服务,涵盖航空航天、新能源汽车、风电等多个高端制造领域。
无论是复合材料的研发选型、批量生产的质量管控,还是服役后的性能评估,国高材分析测试中心都能以专业的检测能力、高效的服务响应,为您提供定制化检测解决方案,搭建起实验室标准与市场应用之间的坚实桥梁。
咨询电话:020-66221668
部分素材来源于网络
MAT_58材料卡片在新能源汽车复合材料底护板仿真分析中的应用
复合材料微观力学行为表征方法:纳米压痕仪+AFM+偏光显微镜