从“救火”到“防火”:多实验室洛氏硬度差异分析与一致性管理方案
 2025-04-17
某公司在多地设有实验室,近期发现某实验室的洛氏硬度测试结果显著低于其他地区实验室的测试数据,且与其历史测试数据相比也呈现异常偏低现象。为系统解决该问题并提升公司整体检测一致性,该公司委托国高材分析测试中心制定全面的检测能力提升方案,旨在优化内部检测水平并提高外部客户服务质量。本文针对该异常情况,系统记录了从问题排查、原因分析到解决方案制定的全过程,并提出了相应的预防措施。
组织该公司多地实验室进行比对,依据比对结果判定数据异常的实验室。
2.1 样品前期的准备与处理
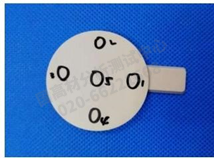
图 1 处理后的硬度板
为了确保洛氏硬度值测试数值的准确性,首先对样品进行砂纸打磨处理,确保样品表面的平整度均一, 同时对样品表面进行位置标记,固定其测试点,排除由于不同测试人员测试不同位置点而造成的测试硬度值 不同的情况。将处理后的样品送到各个基地进行洛氏硬度R 标尺比对。
2.2 组织比对
表2 洛氏硬度R标尺比对结果
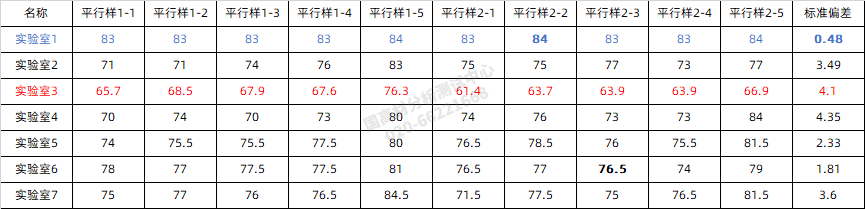
表2是各实验室,洛氏硬度R 标尺的比对结果。从表2结果可以得出如下结论:相同位置测试点下,实验室1洛氏硬度值测试结果整体偏高,实验室3洛氏硬度值测试结果整体偏低,其余实验室测试结果相接近,且与技术指标值偏离较小;不同位置测试点下,5号点位的测试结果明显比其它点位测 试值高,样品本身点与点之间测试结果也存在较大的波动性。实验室2、4、5、6、7测试结果一致性较好,因而可以判定实验室3洛氏硬度值是异常偏低的。
因此,接下来需探究设备的差异,是否会对洛氏硬度测试结果存在影响。
2.3 设备差异分析
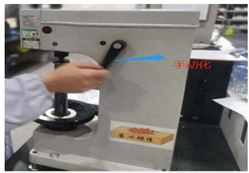
实验室3的洛氏硬度计,在测试样品的过程中,加载和卸载操作完全靠机器自动化操作来实现;实验室4的洛氏硬度计在测试的过程中,依靠人工加载和卸载的方式来实现。人工加载与卸载方式对时间上的把控没有机器自动化精准,下面针对此差异进行探究。
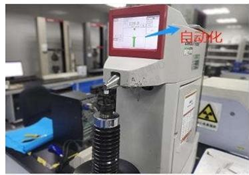
(a) 实验室3-自动
(b) 实验室4-手动
图 2 洛氏硬度测试设备
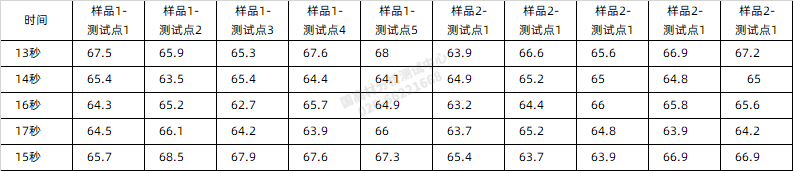
如图2所示,实验室3自动化洛氏硬度测试时间是在15s后自动读取数据,而手动化加载和卸载的时间受主观因素比较大。因而,分别利用手动化洛氏硬度设备测试13s、14s、16s 和 17s 条件下的洛氏硬度值,结合表3的数据发现测试的时间对测试结果并未造成明显的影响,数值未出现大幅度偏离。因而测试时间的差异并不是导致数据异常的根本原因。
表3 加载时间对洛氏硬度的影响
2.4 质控样及标准物质分析
各实验室的测试标准与测试环境是一致的,结合表4中的国高材分析测试中心研制的洛氏硬度质量控制样品(质控样)结果,反馈出人员差异亦非导致实验室3测试结果异常的根本原因。
表4质控样洛氏硬度测试数据
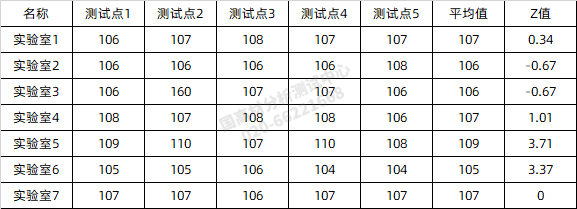
表5标准金属物质硬度测试数据
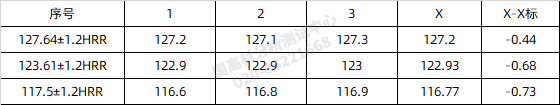
再结合表4与表5的数据分析可以得出,洛氏硬度R 标尺在100以上的测试结果无异常,而在100以下 的测试结果偏低。因此,只能是设备的内置参数标线出现问题,需进行标线修正。
2.5 标线修正-基准样品
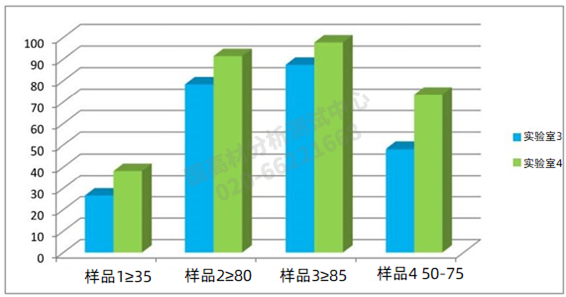
图3 选取基准样品的洛氏硬度值
图3为选取的低硬度数值样品,实验室3与实验室4两地比对的结果,亦反映了实验室3的测试结果数值明显偏低,且洛氏硬度R标尺硬度值在70左右数值差异最明显,以上步骤再次验证确定了实验室3硬度计洛氏硬度R 标尺的数值<100的测试结果偏低,需进行标线修正。
2.6 标线修正-修正点确定
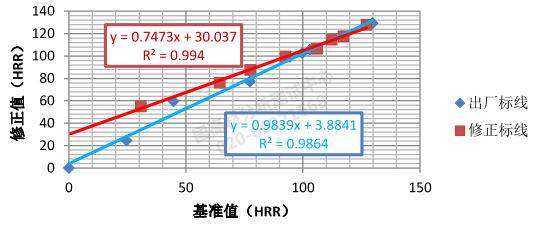
依据选取基准样品的洛氏硬度值及质控样、标准品的测试结果,绘制了如图4所示的关系曲线,可以看出修正标线主要对低于100的数值进行了增大修正,且修正后的标线相关系数更高。
2.7 标线修正-修正前后对比
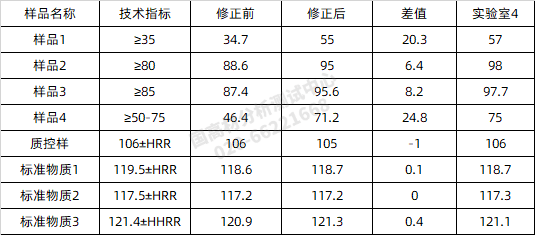
在修正标线后,对样品进行洛氏硬度测试,并与修正前及实验室4测试数据比对结果见表6,实验室3测试结果与实验室4一致性较高,解决了洛氏硬度R 标尺测试结果值偏低的异常。
表6 修正前后洛氏硬度数据比对
2.8洛氏硬度测试异常预防措施
选取的低硬度数值的基准样品,多为该公司常用的生产的材料,具体的预防措施为:
(1) 通过该公司的物料管理系统对历史数据进行跟踪查询,形成数据比对审核机制,及时发现并解决数据异常;
(2)定期对使用标准物质进行测试比对,保证数据的准确与一致性;
(3)固定周期联系厂家对设备进行校准;
国高材分析测试中心致力于为客户提供全流程的检测一致性管控服务,依托专业的技术团队和成熟的质控体系,通过定制化质控样开发、实验室间比对分析及个性化解决方案设计,系统性提升企业检测能力。已成功为众多行业客户提供技术支撑,显著改善检测数据的准确性与重现性,助力企业建立完善的质控体系,从而提升产品质量管控水平,增强市场核心竞争力。
咨询电话:020-66221668