从注塑到装车——应力双折射仪如何护航车载透明件全流程质量?
 2025-04-17
随着智能座舱和自动驾驶技术的快速发展,现代汽车对透明部件的性能要求已从单纯的防护功能升级为集光学性能、结构强度和智能交互于一体的复合型需求。在确保行车安全的前提下,这些部件必须满足三大核心指标:卓越的成像清晰度、优异的抗冲击性能,以及出色的光学稳定性。本文将深入探讨车载透明部件的质量控制体系,重点解析先进检测技术在其中的关键作用。
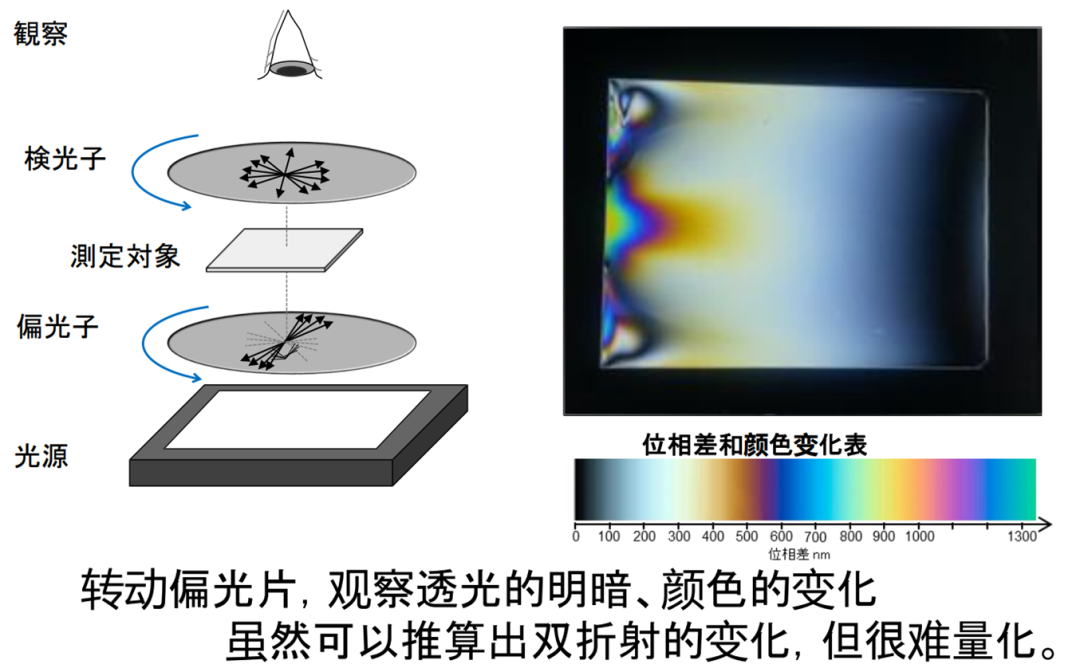
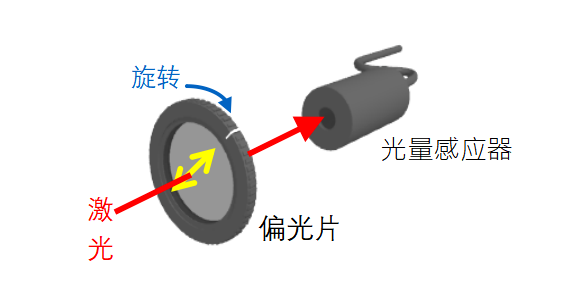
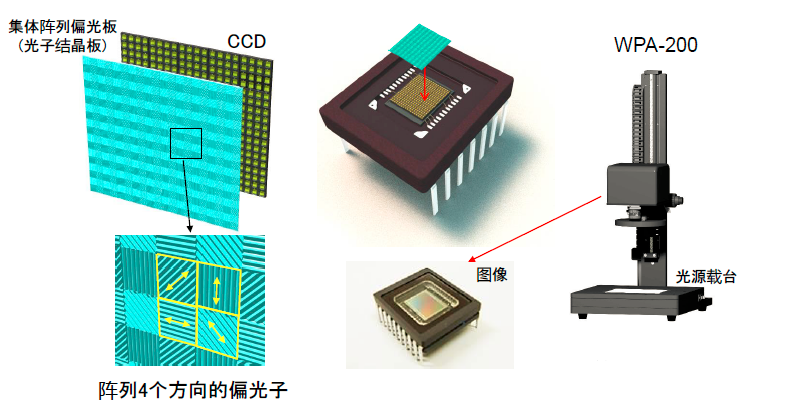
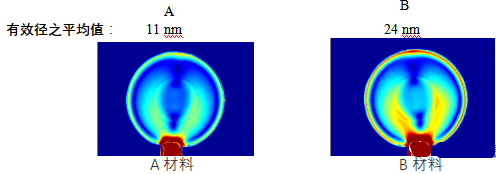
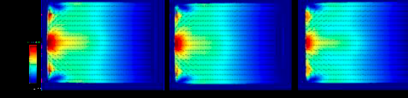
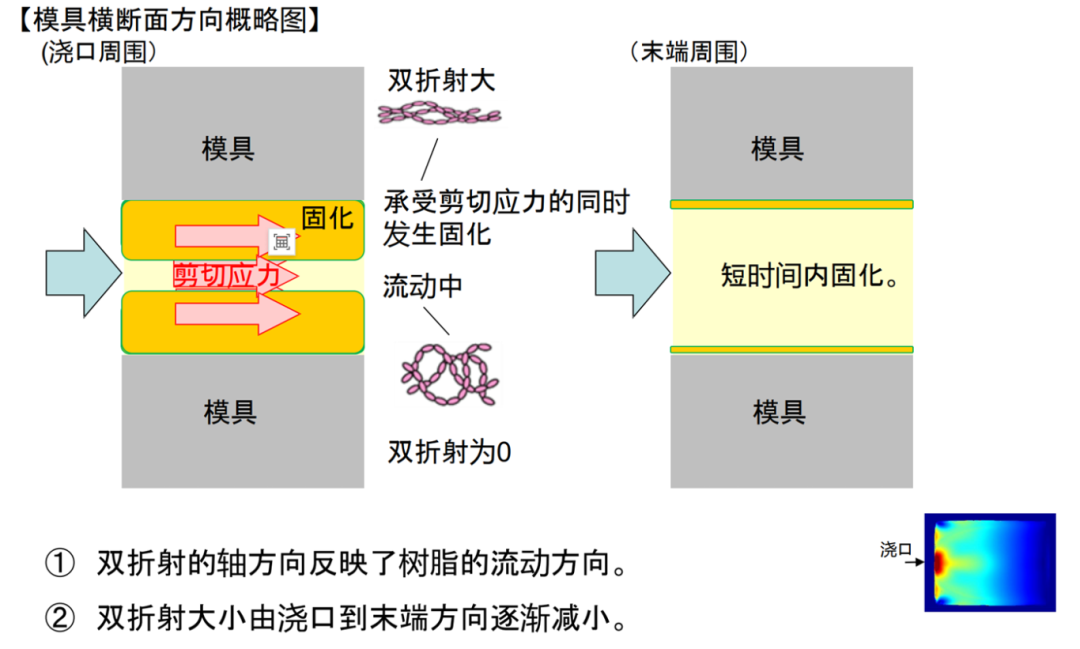
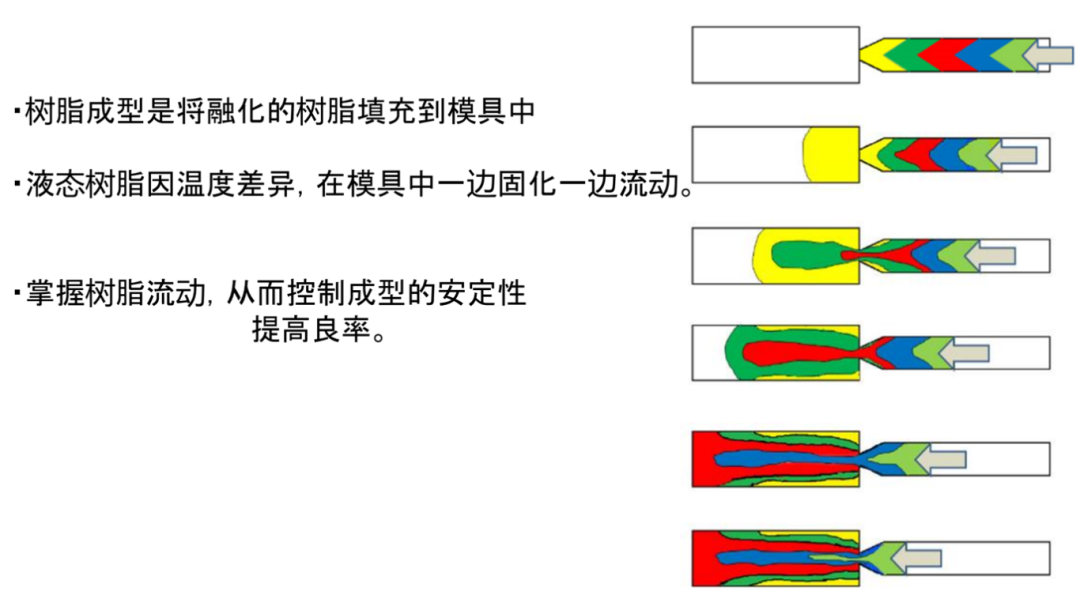
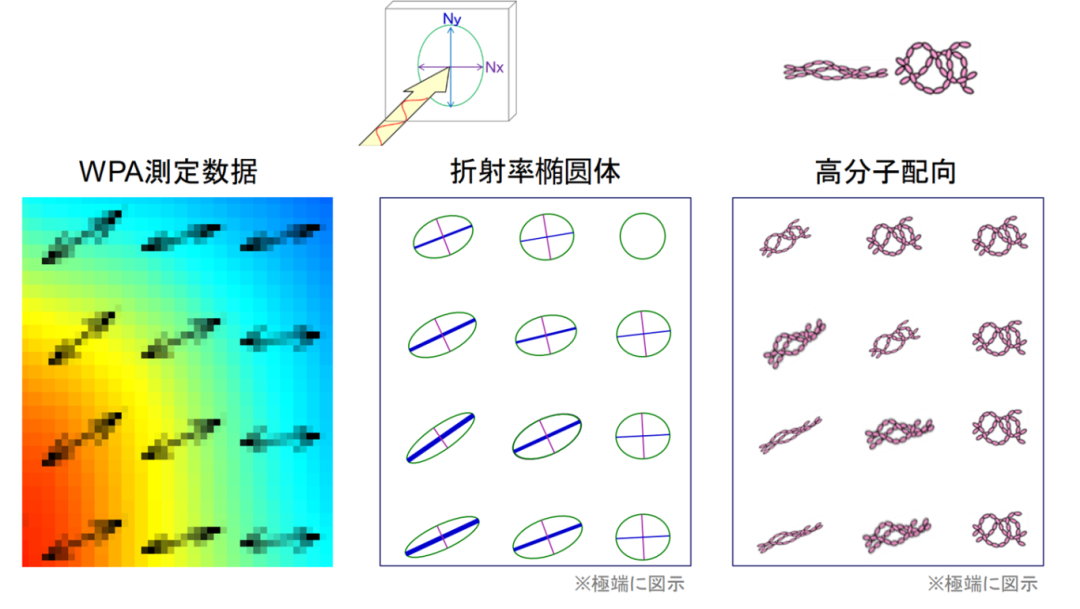
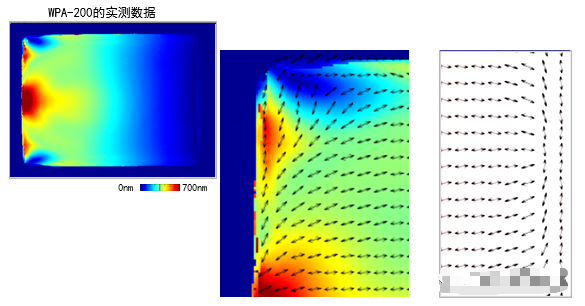
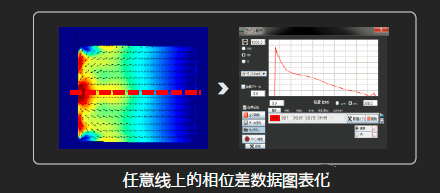
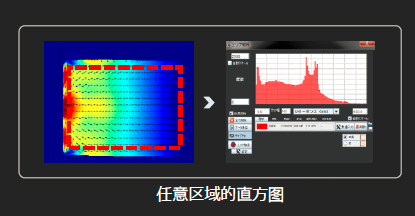
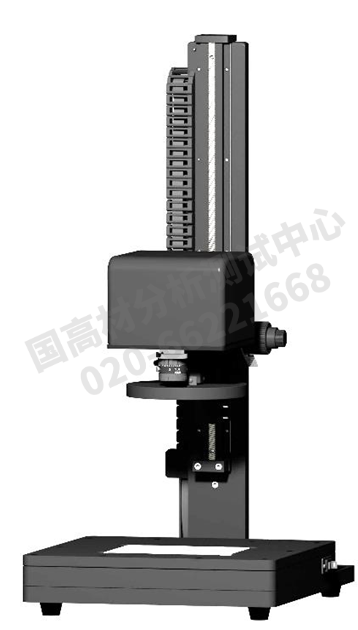
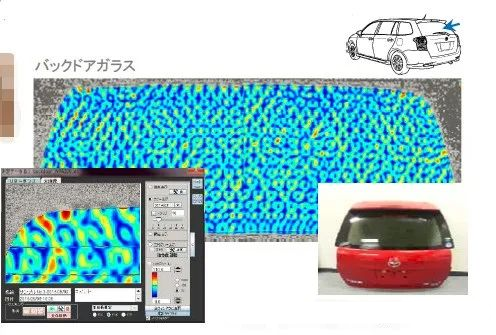
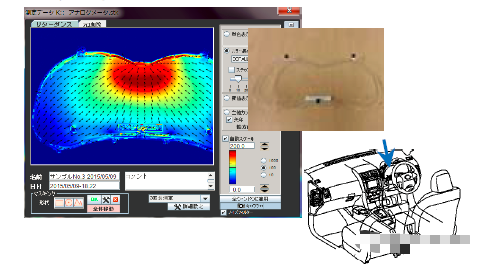
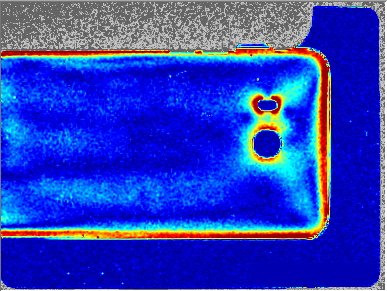
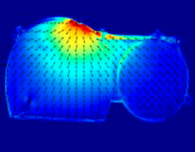
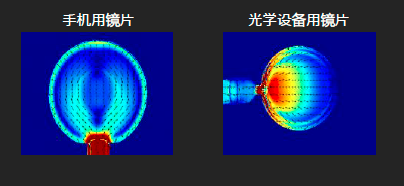
现代车载透明部件主要分为无机玻璃和有机高分子两大材料体系。无机玻璃凭借其优异的表面硬度和光学稳定性,广泛应用于前挡风玻璃和仪表盘保护罩;而高分子材料则因其出色的抗冲击性和成型灵活性,成为HUD显示模块和智能交互面板的首选。值得注意的是,随着曲面显示技术的发展,高分子材料的应用比例正逐年提升。 在性能指标方面,除了传统的光学透过率和机械强度外,现代车载透明部件还需特别关注: 动态环境下的光学稳定性(消除彩虹纹和眩光) 复杂应力状态下的尺寸稳定性 极端温度条件下的性能保持率 应力双折射测量仪通过测量对透明产品对偏光前后的变化,得到产品的双折和应力的信息。 目前市场大概非为三类,第一种是将产品放在两个偏光片中间去旋转偏光片,用肉眼去分辨颜色的变化,凭借经验去找到对应的数值,这种方式不管是效率和精确度都非常低。 第二种是采用激光的方式,受限于激光光斑的大小,所以要得到整个样品的应力双折射分布需要大量的时间去扫描,且机械位移结构也会影响测量结果。 第三种是采用偏光感应器的方式,将5um×5um大小的偏光片通过独特的方式制成偏光阵列片,对应CCD的每一个像素点,可以在10秒内完成整个样品的双折射和应力信息,目前市场上主流的产品是这一款,毕竟时间就是金钱。 企业对成本的控制的第一步就是前期供应商的产品性价比的把控,若是前期选购性价比高的产品,不但可以节省成本,还可以减轻质量控制的压力。通过对不同原材料和不同成型工艺产品应力双折射信息比较,选择性价比最高的产品。 不同成型工艺: 任何产品,如果存在设计不良缺陷,都会成倍的增加质量控制压力,因此,良好的研发设计,是进项质量控制的重点。 大部分的车载透明部件都会先通过光学仿真进项设计、开发再到模具的制作和工艺的调整。 比如注塑成型是将融化的高分子材料填充至模具里,随着温度的差异一边固化一边流动,研发者必须把握流动状况来提升产品良率。 虽然可以通过模拟软件大概推测模流方向,但是并不能保证实际成品无法准确得知。但是通过应力双折设备的轴方位信息,就可以准确的知道实际的模流方向,就是这么神奇! 当然真正高端的仪器设备怎么能少数据功能,例如PA系列配备的500万像素的CCD,十秒就可以采集500万个点的应力双折射数据,然后再搭配软件的分析功能,研发人员的福音。 量产作为产品走向市场的最后一步,虽然有其他设备进行检测,不过应用于产线却仍然存在很多问题。 产品缺陷不能及时发现和解决; 不易用简单有效的数字进行良品、不良品判断等。 国高材分析测试中心率先引入WPA-200设备,为产业客户提供从材料研发到量产的全链条应力检测服务,解决了许多量产中的痛点。 技术参数: 项目 具体参数 输出项目 相位差【nm】,轴方向【°】,相位差与应力换算【MPa】 测量波长 520nm、543nm、575nm 双折射测量范围 0~3500nm 测量小分辨率 0.1nm 测量重复精度 <0.1nm 测量模式 单波长测定、三波长测定 视野尺寸 24x32mm~100x133mm 3.0x4.0mm~12.9x17.2mm 测量样品尺寸范围 24x32mm~100x133mm 送样要求: 1.透明或半透明材料(不适用于完全不透明材料); 2.表面平整、无划痕,避免散射光干扰测量; 3.厚度均匀; 4.尺寸在200mm*200mm以内的样品 5.若要转换成应力分布图,需准备厚度3-5mm、直径≤30mm的圆形制件采集材料的光弹性系数 咨询电话:020-66221668 测量实例: 1. 玻璃制品: 汽车挡风玻璃 汽车仪表盘玻璃制品 3D玻璃盖板 2. 注塑成型品: 仪表注塑成型盖板 PC盖板 3. 镜头: