碳纤维复合材料浸渍成型工艺优化、流变控制与性能表征方案
 2026-04-07
在现代航空航天、新能源汽车及高端精密设备领域,先进复合材料凭借其优异的比强度、比刚度和可设计性,已成为关键的轻量化结构主承力材料。
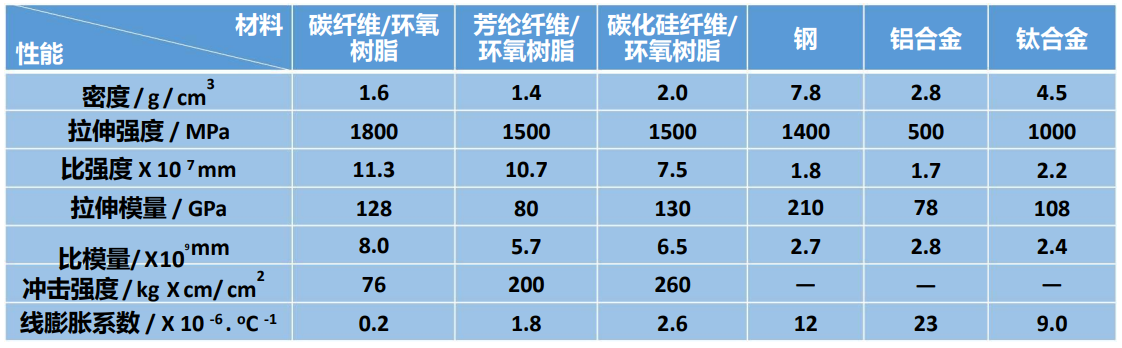
表1 典型树脂基复合材料和金属材料性能
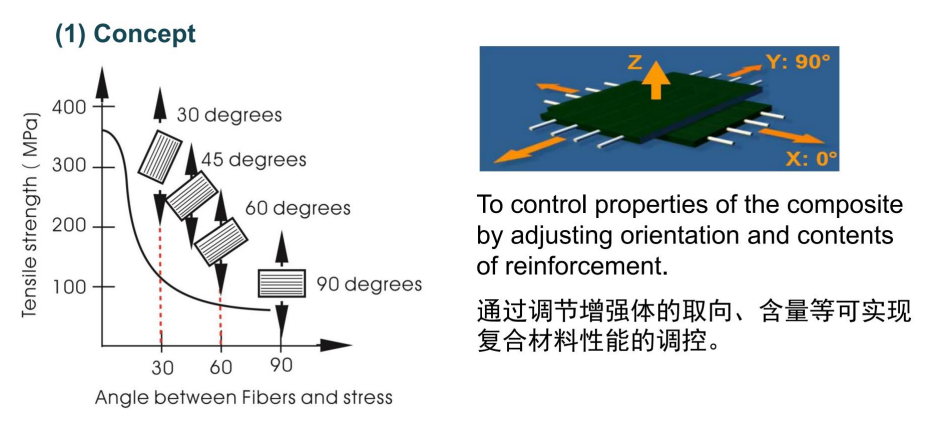
复合材料的性能可设计性
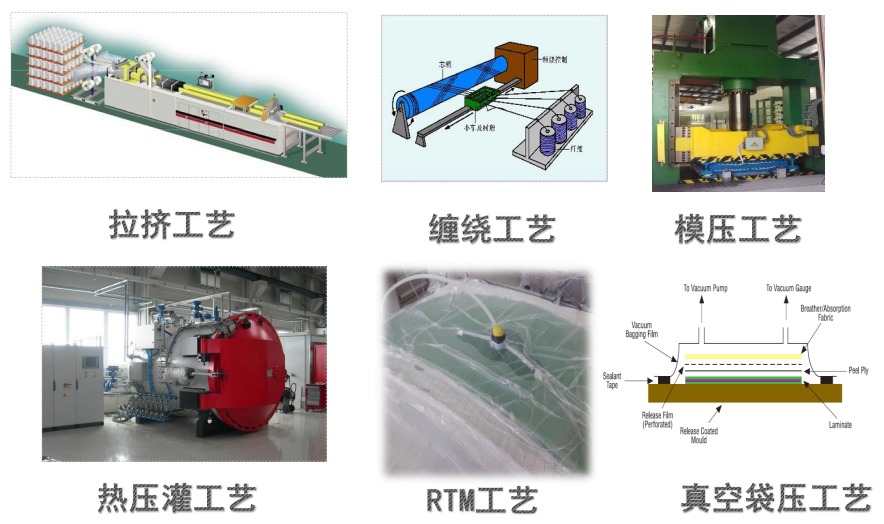
复合材料成型工艺
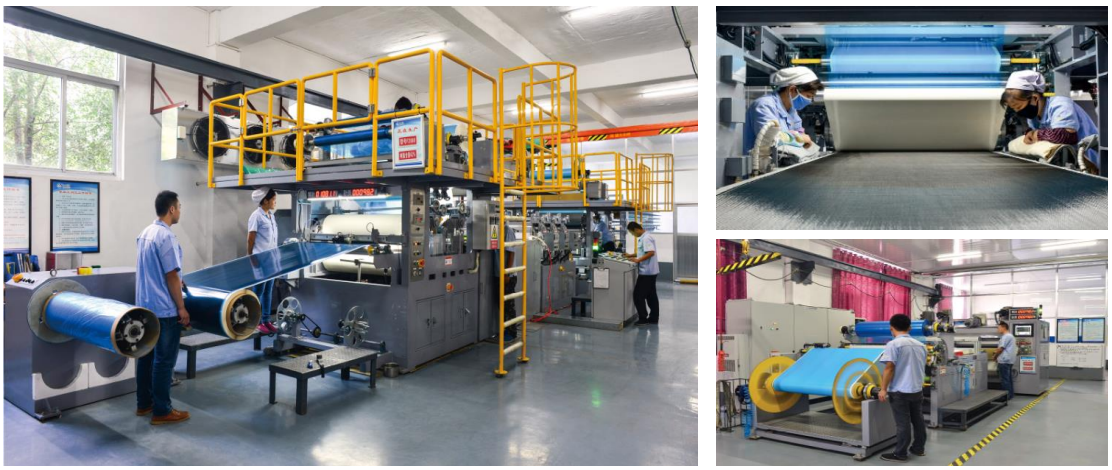
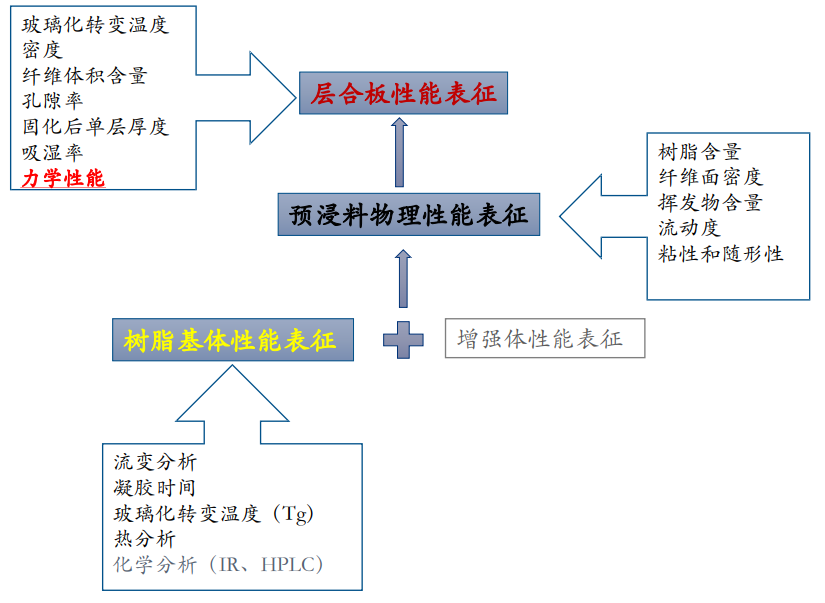
尽管预浸料(Prepreg)配合热压罐工艺是目前制备高性能复合材料的主流手段,但由于其高昂的设备成本及苛刻的冷链储运要求,先进液体复合材料成型技术(如真空辅助树脂灌注 VARTM / LRI)作为强有力的替代与补充工艺,正受到工程界的广泛关注。
液体成型技术的终极目标同样是获得极低孔隙率与优异力学性能的复合材料部件。然而,在面对高致密度的增强纤维网络时,如何有效控制树脂的流变学行为并彻底消除浸润缺陷,是该工艺的核心难点。本文介绍了本中心技术团队协助客户攻克碳纤维液体成型中的流动性瓶颈,并完成严格的理化与力学性能表征。
某轻量化结构件研发企业在执行一项多层碳纤维复合材料的室温真空灌注试制任务时,遭遇了严重的技术瓶颈。客户选用的材料体系为极轻薄的单向碳纤维布以及环氧树脂系统
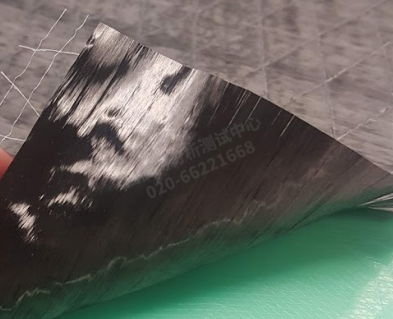
图1 纤维样品
在试制阶段,该工艺面临以下严峻挑战:
1. 树脂渗透阻力过大:该环氧树脂体系在室温(25℃)下的初始黏度高达 175 cP
2. 严重的流道短路与微观干斑:基于常规的铺层方式,技术人员发现脱模布(Peel ply)的面内渗透率显著高于碳纤维材料本身
这导致树脂在灌注过程中形成“优势流道”,沿着脱模布表面快速流失,未能建立有效的厚度方向渗透(Z向浸润),进而在纤维层内部遗留了大面积未浸润的干斑
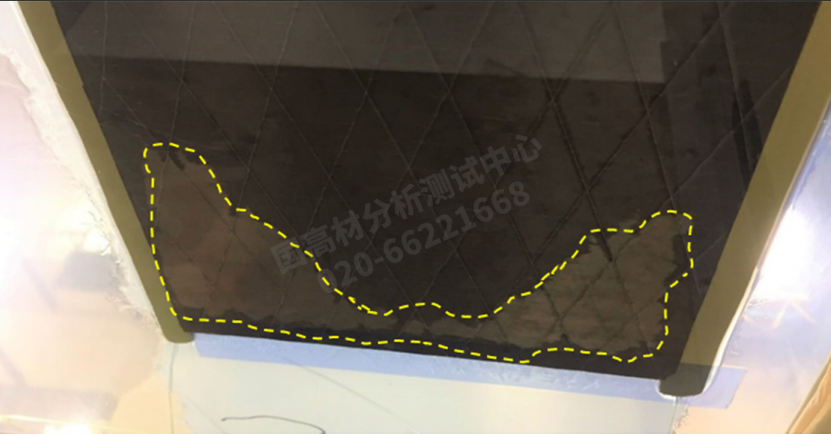
图2 传统灌注底面图展示边缘流道问题
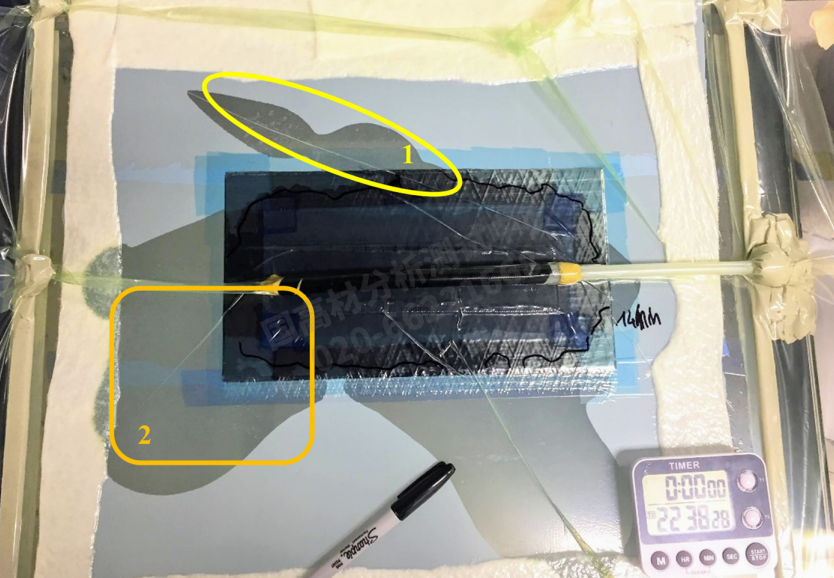
图3 失败的灌注图示
面对持续的试制失败和材料报废,客户邀请中心介入,需要提供深度的工艺诊断方案,并对最终成型的高要求样件进行全面、权威的力学性能表征,以支撑后续的有限元拓扑优化仿真
接到服务委托后,我中心的复合材料专家团队迅速对该树脂体系的物理与热力学特性展开了深度评估。
根据达西定律(Darcy's Law),降低流体黏度是提高树脂在多孔介质中渗透速率的最直接途径。专家团队引入经典的阿伦尼乌斯方程(Arrhenius equation):μ=AeE/RT,对该树脂体系的黏温特性进行了定量计算
然而,整体升温不可避免地会导致树脂反应活性增加,使其凝胶时间(Gel time)急剧缩短,增加灌注中途固化锁死的风险
五步法流变路径规划:全面优化原有铺层结构。采用中心进胶策略,并合理布置导流网(Media d'infusion)及不同渗透率的脱模布,强制调控树脂流速
空间温度梯度加热系统:树脂储罐严格维持在室温环境,以确保其拥有长达70分钟的超长适用期
实施上述优化方案后,树脂流动状态得到根本性改善,全尺寸厚板的灌注过程在25分钟内顺利完成
3.1 微观形貌与孔隙率靶向分析
孔隙缺陷是评价树脂基复合材料成型质量的核心指标。测试工程师截取代表性样件,进行了切片微观形貌审计
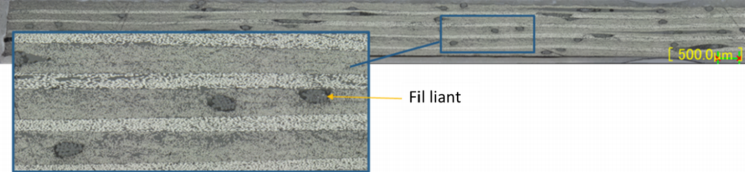
图4 样本 [0°/0°/90°/0°/0°/90°/0°]s 的显微照片
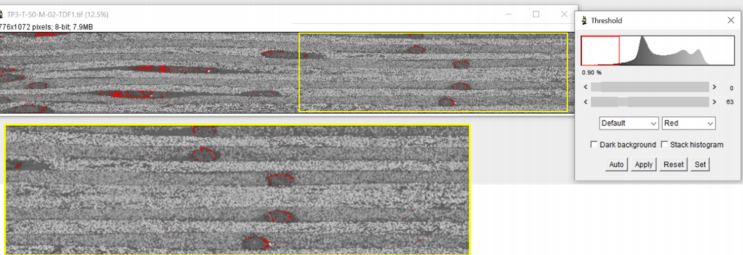
图5 基于图像灰度阈值计算孔隙率的分析界面图
3.2 力学性能等综合表征
为了获取准确的多维材料本构关系以供有限元分析使用,中心依据多项标准对材料进行了系统的力学测试,并辅以复合材料细观力学理论推导与数据库拟合技术 。
表 2 灌注单向层压板的性能表
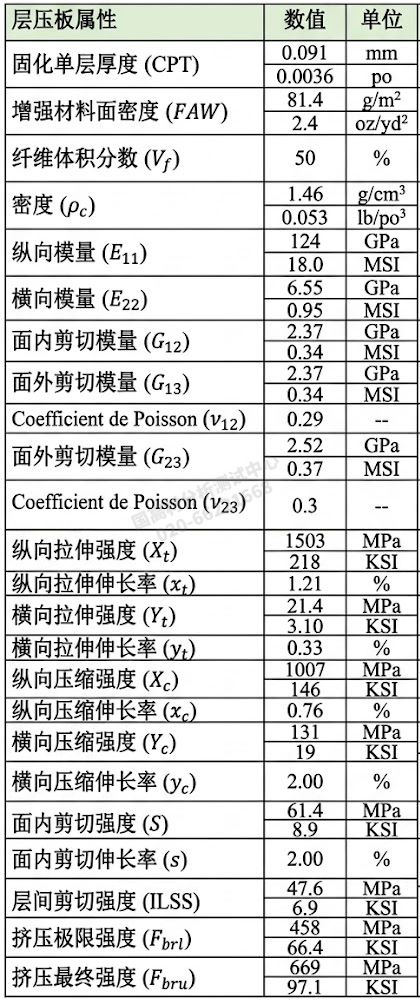
单向拉伸与极限强度表征 (ASTM D3039):在精密拉伸试验机上获取了高质量的应力-应变线性曲线。测试数据表明,工艺优化后的层合板标准纵向拉伸模量达到 124 GPa,横向拉伸模量约为 6.55 GPa,横向拉伸强度约为 21.4 MPa
层间剪切与挤压性能表征:同步执行了短梁剪切强度测试 (ASTM D2344) 以及螺栓孔挤压强度测试 (ASTM D5961)。测试结果给出了该材料的极限抗matage(孔壁挤压)承载力:极限强度达 669 MPa,屈服极限达 458 MPa
基于 Halpin-Tsai 半经验方程的剪切特性推导:针对某些难以通过简单面内测试精准获取的力学参数,专家团队利用纤维与树脂各自的基础物理常数,引入 Halpin-Tsai 理论模型进行了精密的计算。最终得出其面内剪切模量为 2.37 GPa,主泊松比推导为 0.29
基于材料数据库的压缩特性关联测算:对于层合板的纵向压缩强度,考虑到直接压缩测试极易发生宏观失稳导致数据偏差,本中心调用了中心数据库中高度类似的碳纤维/环氧树脂单向预浸料体系数据。通过提取拉压强度比例的大数据统计学特征(平均比值约 0.67),科学预测出该成型材料的纵向压缩强度可达约 1007 MPa
推荐阅读
升温淋洗分级技术(TREF)在抗冲共聚聚丙烯微观结构表征中的应用